Jedan vijak, dvije matice
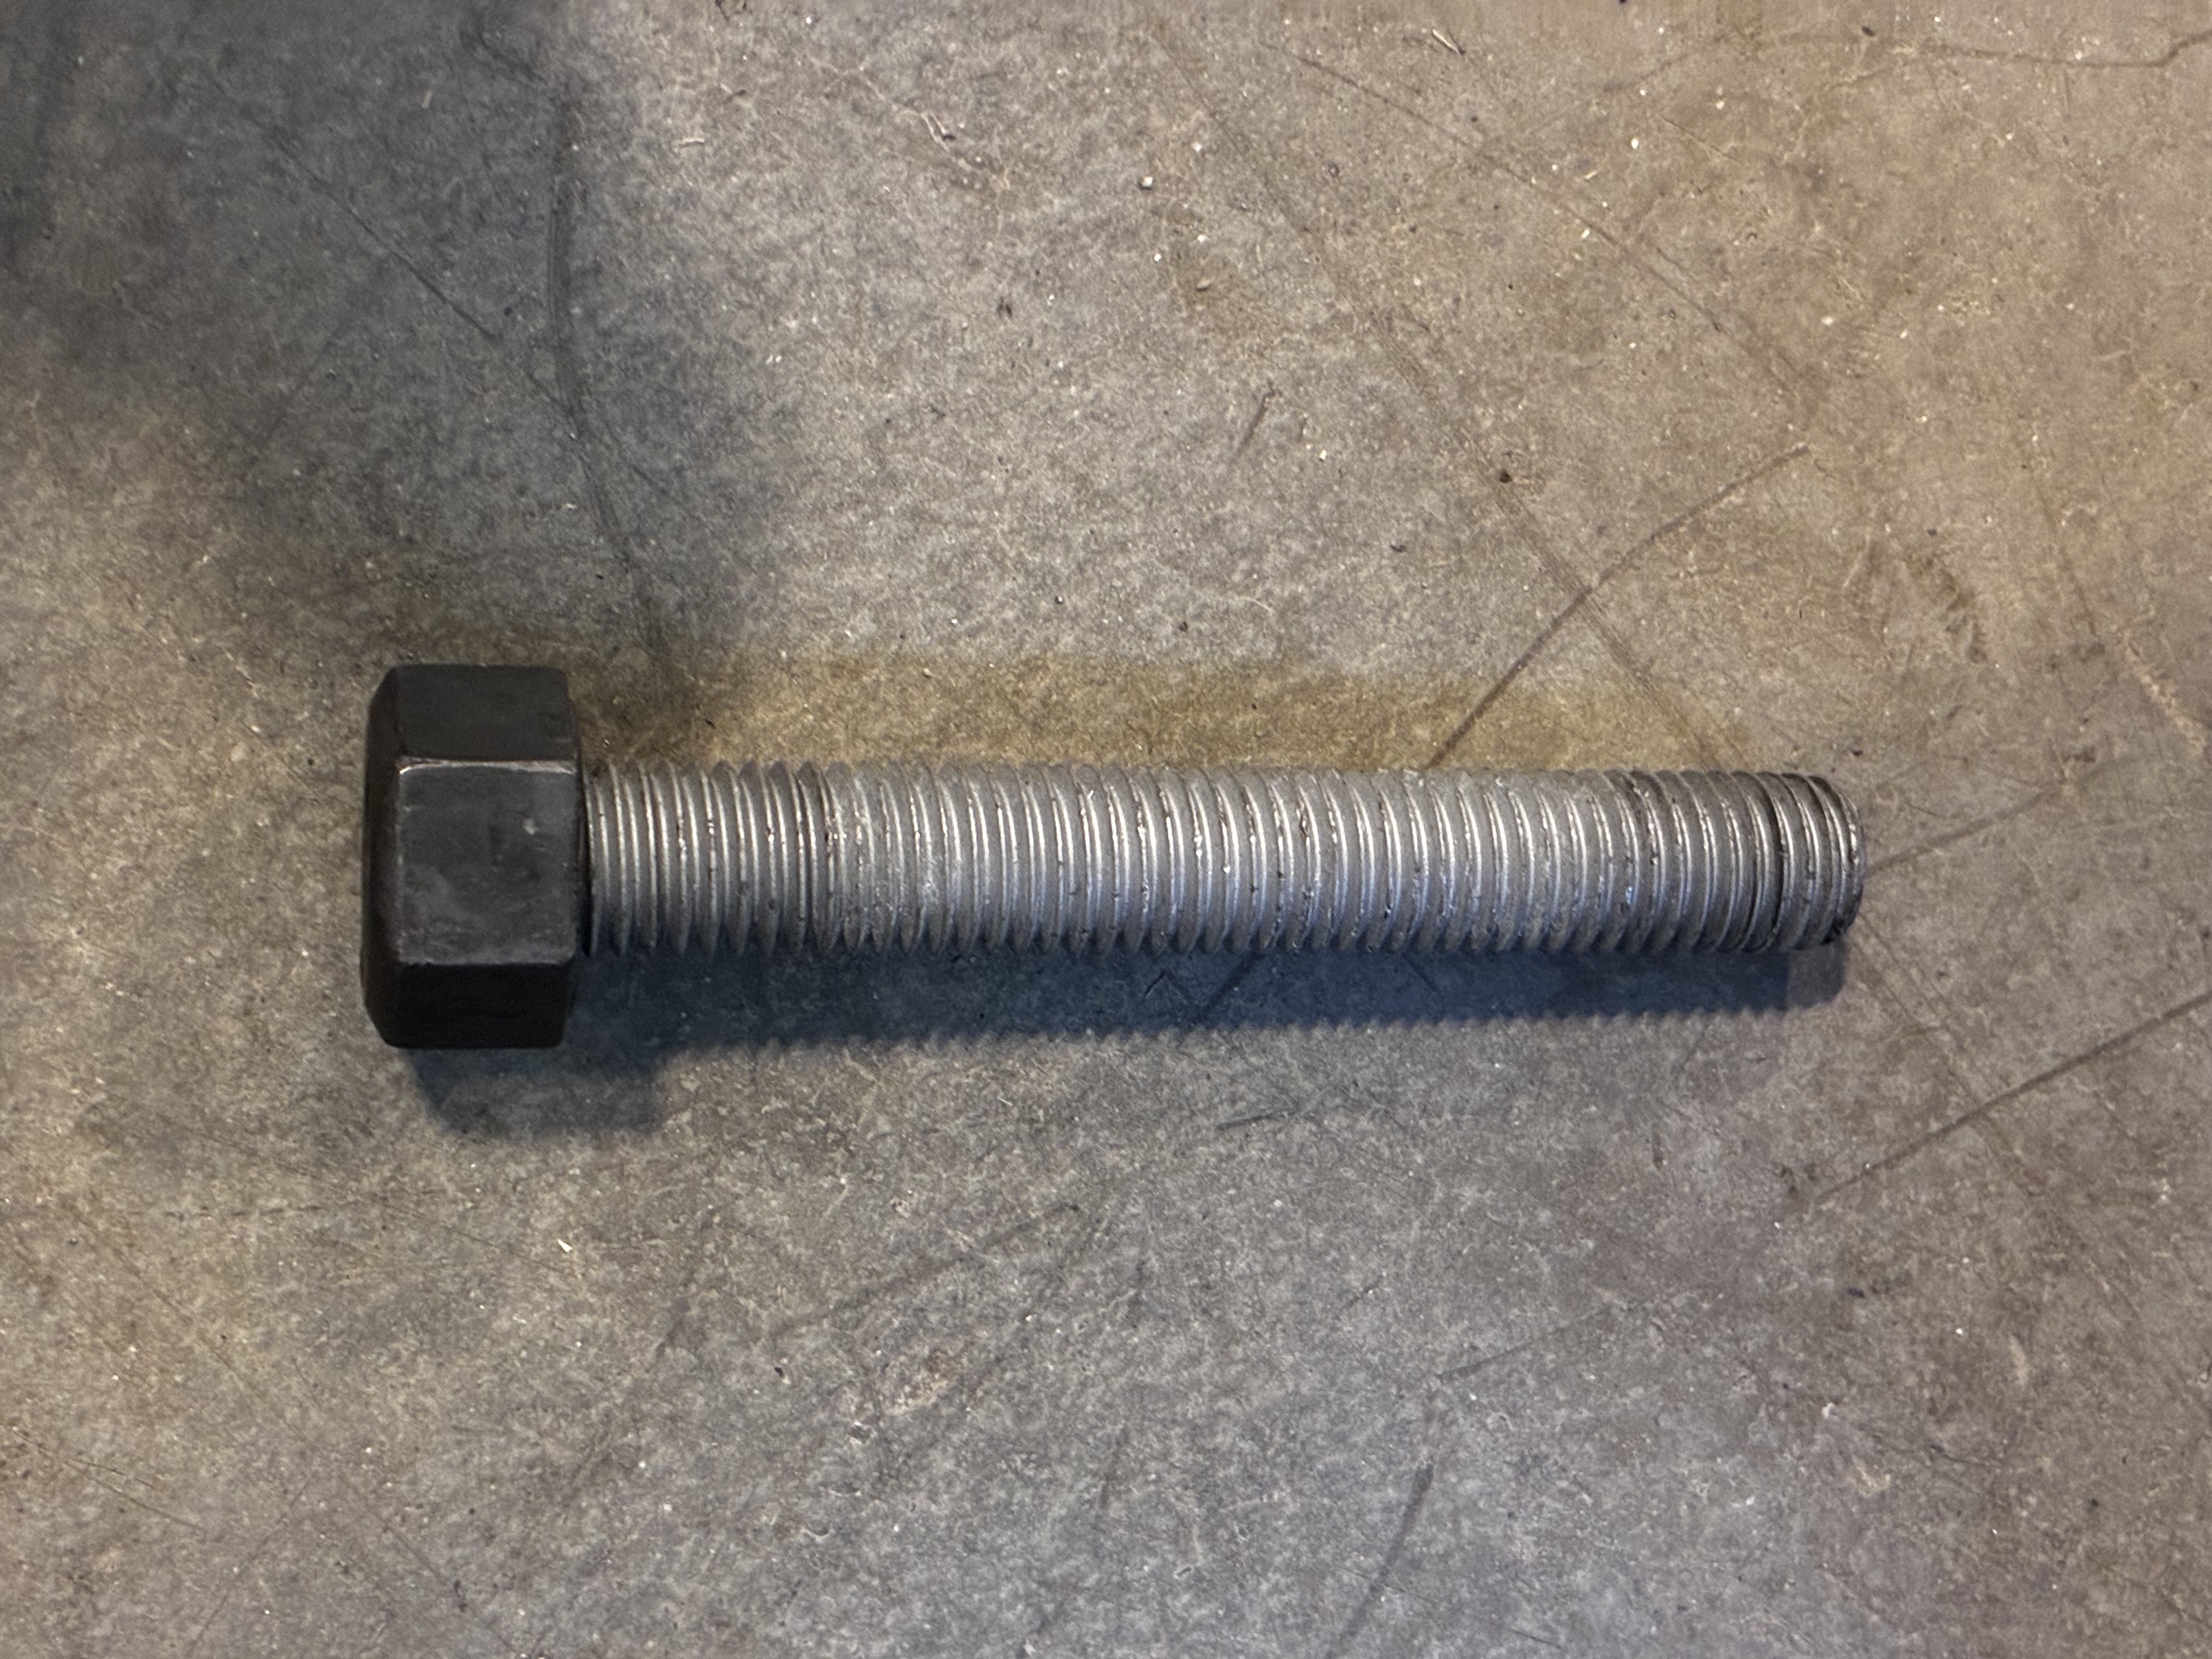
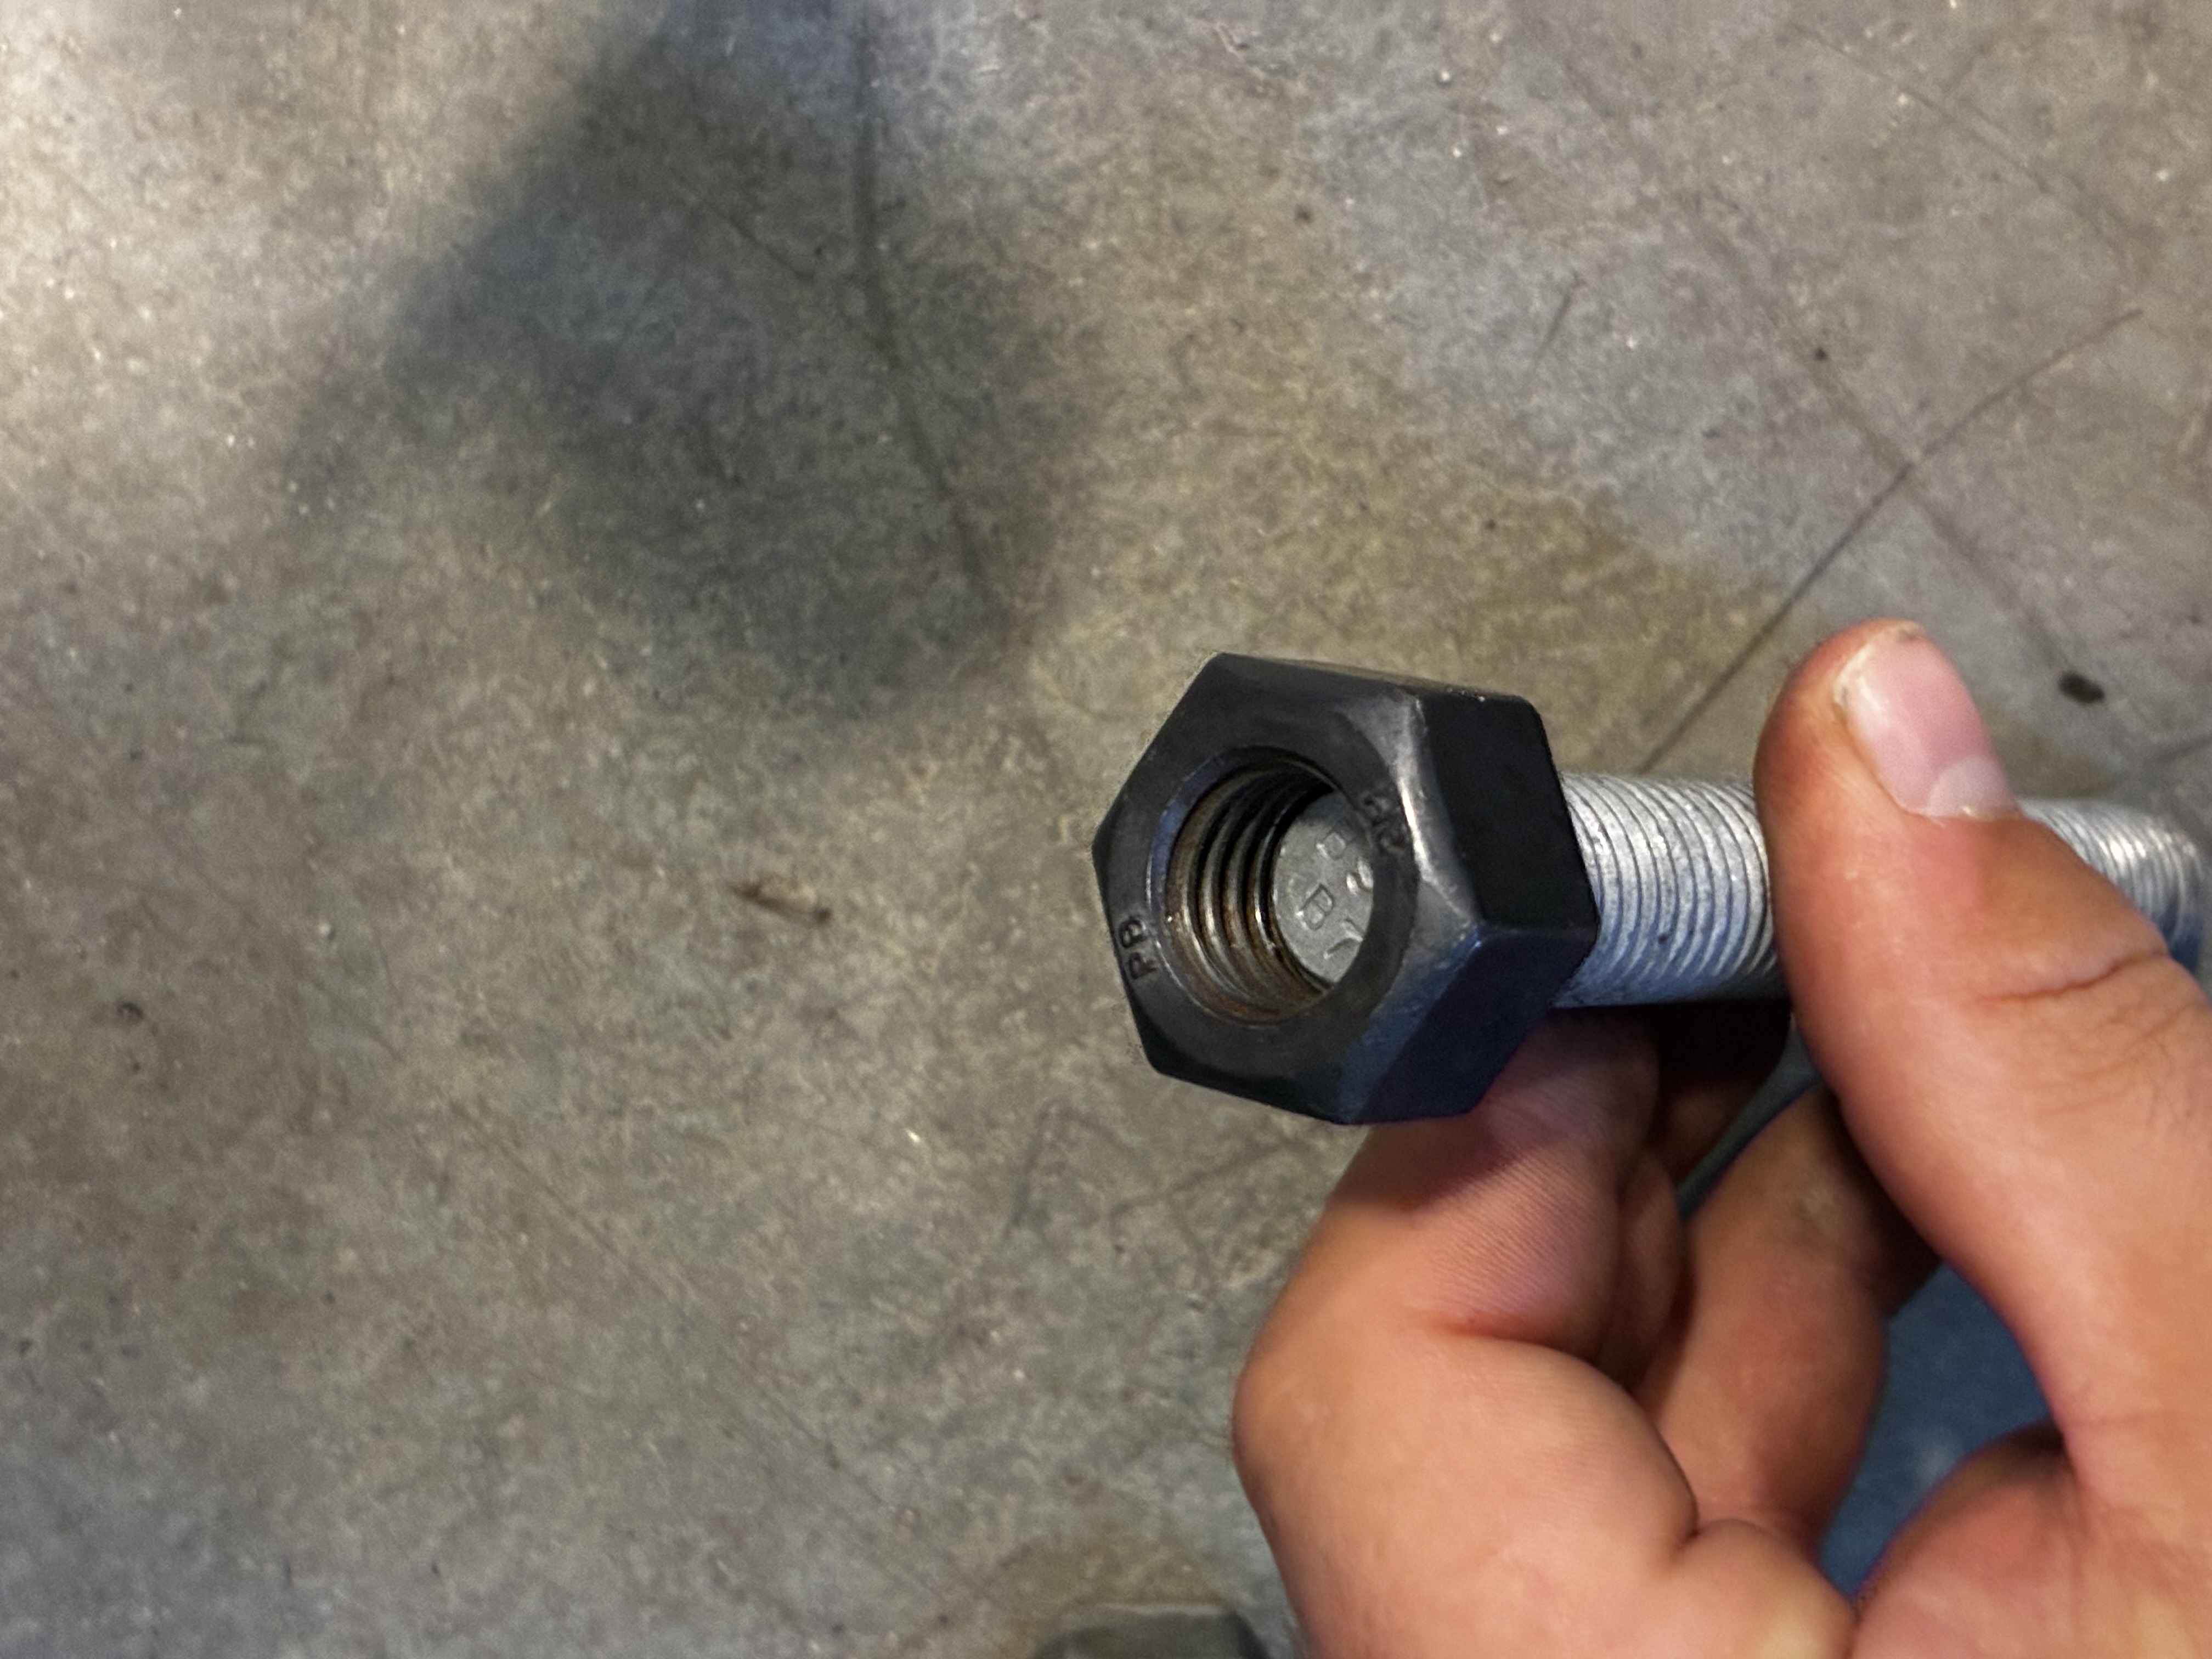
Na fotografijama su navojni element i dvije matice: srebrna, koju autor navodi kao vruće pocinčanu i prilagođenu za ovaj spoj, te tamna originalna matica. Prema praktičnom opažanju autora, srebrna prilagođena matica dobro se navija na vruće pocinčani vijak, dok tamna originalna matica istog nazivnog M navoja ne ide na taj vijak.
To je koristan primjer funkcionalnog nalijeganja nakon cinčanja. Fotografije same ne potvrđuju tolerancijsku klasu, korak navoja, debljinu prevlake ni nosivost spoja. Tamna boja također nije dovoljan podatak za identifikaciju površinske obrade originalne matice.
Elektrolitičko i vruće cinčanje: oba su cinčanje
U radionici se izraz „galvanizirano” često koristi za elektrolitički nanesen cink, a „pocinčano” za vruće cinčanje. Tehnički je preciznije imenovati postupak: elektrolitičko cinčanje ili vruće cinčanje. Vijci i matice obrađuju se i jednim i drugim postupkom.
Za elektrolitičke sustave na spojnim elementima relevantna je ISO 4042, dok je vrućem cinčanju spojnih elemenata posvećena ISO 10684. Vruće cinčanje nije iznimka koju treba izbjegavati, nego postupak za koji spoj mora biti dimenzijski pripremljen.
Zašto standardna matica može zapinjati?
Cink zauzima prostor na bokovima vanjskog navoja. Time se mijenja njegova efektivna veličina i smanjuje raspoloživi zazor prema matici. Vruće cinčana prevlaka u pravilu je deblja od uobičajene elektrolitičke prevlake, pa je dodatak za prevlaku posebno važan. Galvanizers Association.
Ista oznaka M nije jamstvo međusobne zamjenjivosti. Osim nazivnog promjera moraju odgovarati korak i tolerancije navoja te predviđeni sustav prevlake. Ako matica zapinje, treba provjeriti i oštećenja, nečistoću ili lokalni višak cinka.
Kako se osigurava prostor za cink?
Uobičajeno rješenje je obrada unutarnjeg navoja matice nakon cinčanja na propisanu povećanu mjeru, kako bi prihvatio pocinčani vanjski navoj. Postoje i sustavi s unaprijed umanjenim vanjskim navojem. Odabire se usklađen par prema odgovarajućoj specifikaciji; dodatak se ne određuje proizvoljno. AGA — Threaded assemblies.
Naknadno urezivanje uklanja cink s unutarnjeg navoja matice. U sastavljenom spoju tom navoju zaštitu pruža cink na pripadajućem vijku. To je poznato rješenje unutar predviđenog sustava, a ne razlog za samoinicijativno skidanje cinka s vanjskog navoja. AGA — Overtapping allowances.
Što ovaj primjer pokazuje u praksi?
Dobro sastavljanje prilagođenog para odgovara očekivanom učinku pravilno osiguranog zazora za prevlaku. Za potvrdu kvalitete treba provjeriti dimenzije i korak navoja, tolerancijski sustav, oznake i razrede čvrstoće te dokumentaciju proizvođača. Ručno navijanje korisna je funkcionalna provjera, ali nije dokaz nosivosti ni zamjena za propisanu kontrolu.
Praktična poruka: vijak, matica i cinkova prevlaka moraju biti usklađen sustav. Vruće pocinčani spoj može se izvrsno sastavljati kada je prostor za cink predviđen unaprijed. Sama oznaka M ne govori dovoljno za odabir zamjenske matice.
Literatura i izvori
- ISO 10684 — Fasteners — Hot dip galvanized coatings.
- ISO 4042 — Fasteners — Electroplated coating systems.
- Galvanizers Association — Galvanized nuts and bolts.
- American Galvanizers Association — Overtapping allowances; Threaded assemblies.
Autor
Branimir Krpez
Tehničar kvalitete specijaliziran za antikorozivnu zaštitu, zaštitne premaze i kontrolu kvalitete. Na Zincor Systems objavljuje stručne članke, tehničke analize i studije slučaja radi dijeljenja praktičnog znanja o koroziji i zaštiti metala.
Pošalji e-mail